食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
工程项目后台
西北区域某大一些的洋酒厂,生产量洋酒100万千升。以往治疗设备建于2030年,受到治疗程度不到、能效高等专科学校事情。2022年方案改建,设置治疗大规模5000m³/d。
废液因素特征
废渣包括源自糖化、发效、灌装设备等程序,存在左右特色:
可生物化性好(BOD/COD>0.6)
高盐浓度设计用电负荷(COD 2500-4000mg/L)
水温下跌大(25-55℃)
含大批量酵母粉残留物、麦糟等悬屏物
去创新技术工艺步骤
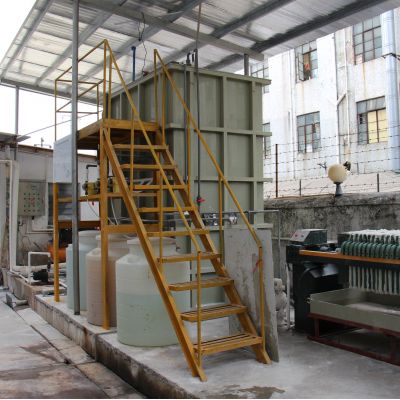
更新改造选取"优质厌氧发酵+短程反硝化细菌"乐队组合技术:
预操作
:选转格珊→热对调体系(制冷至35℃)→涡凹气浮
中心治理
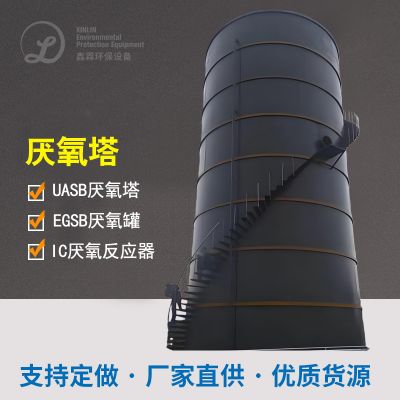
:IC好氧菌影响器(COD强度15kg/m³·d)→短程反硝化反应作用反反硝化反应作用SBR池
資源再利用
:好氧菌沼液发电站(单日发电站量2000kWh)
智慧操控
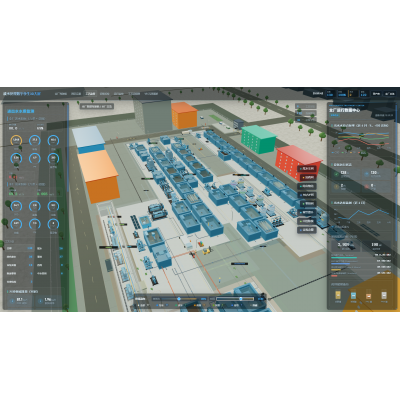
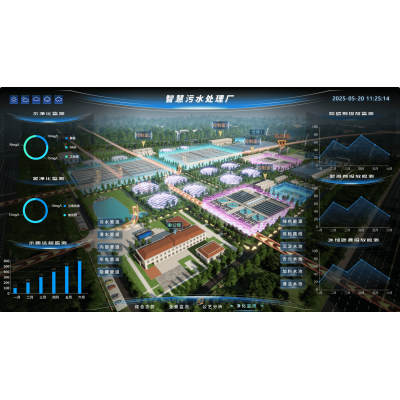
:安装程序优酷云监测技术体系,城市热力图管控DO、ORP等参数值
启用认真总结
更新后每一项标好于《酒行业感染物排出标》(GB19821-2005):
COD ≤ 50mg/L(祛除率98.5%)
TN ≤ 10mg/L
吨水除理的成本大幅度降低35%
年节省用电约750万元,沼气池电站年收获1二十万元,投资费用回笼期延长至4.2年。

 扫一扫添加微信